
材料选型与密度优化的底层逻辑 热锻成型耐磨连接件的轻量化并非单纯减少材料用量,其核心在于通过高强度低合金钢或先进高强钢替代传统碳钢,从而在保证同等力学性能的前提下降低部件体积。以42CrMo或30CrMnSi等典型合金结构钢为例,这类材料经过调质处理后,屈服强度通常可突破900MPa至1000MPa区间,相较于普通Q235或45钢,其比强度显著提升。这意味着在承受相同载荷时,连接件的截面尺寸可以
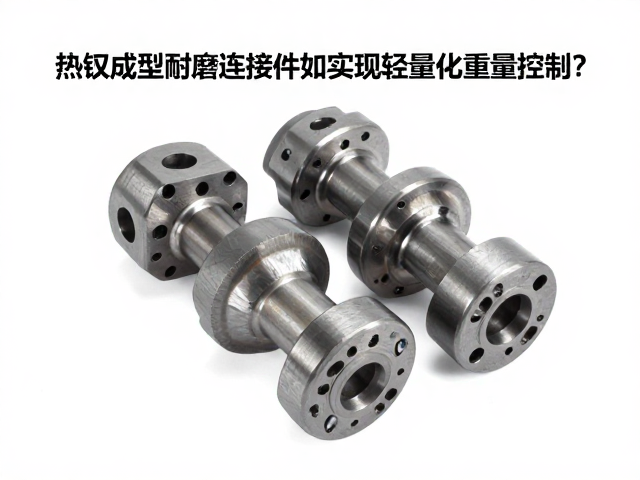
材料选型与密度优化的底层逻辑
热锻成型耐磨连接件的轻量化并非单纯减少材料用量,其核心在于通过高强度低合金钢或先进高强钢替代传统碳钢,从而在保证同等力学性能的前提下降低部件体积。以42CrMo或30CrMnSi等典型合金结构钢为例,这类材料经过调质处理后,屈服强度通常可突破900MPa至1000MPa区间,相较于普通Q235或45钢,其比强度显著提升。这意味着在承受相同载荷时,连接件的截面尺寸可以适当缩减,直接降低了整体重量。此外,现代冶金技术生产的纯净钢材减少了夹杂物,提高了材料致密度的一致性,使得工程师在设计许用应力时拥有更精确的数据支撑,避免了因材料性能波动而导致的过度设计余量。
在材料微观组织控制方面,通过控制锻造过程中的变形率和终锻温度,可以细化晶粒尺寸,进而提升材料的韧性和疲劳强度。晶粒细化至10微米甚至更细级别时,材料的冲击吸收功会有明显增加,这允许连接件在更薄的壁厚下依然保持优异的抗冲击性能。对于某些特定工况,采用粉末冶金技术制备的预合金化粉末进行近净成形锻造,能够进一步消除宏观偏析,实现材料性能的均匀分布。这种从材料源头进行的密度与强度优化,为后续结构减重提供了物理基础,确保了轻量化不会以牺牲耐磨连接件在极端工况下的可靠性为代价。
拓扑结构与几何形态的精准重构
基于有限元分析(FEA)的拓扑优化是热锻连接件实现减重的关键技术手段。通过模拟实际工况下的应力分布云图,识别出国低应力区域或非关键受力部位,进而对这些区域进行材料剔除或形态重构。例如,在大型工程机械的连接耳片或法兰盘设计中,去除非功能性装饰性凸台或在不影响连接刚度的前提下采用镂空结构,可在不改变主要承载路径的情况下大幅降低质量。这种优化通常结合迭代算法,在满足刚度、强度和模态频率约束条件下,寻找材料分布的最优解,使得连接件的重量降低10%至20%,同时保持或提升其动态响应特性。
几何形态的优化还需严格遵循热锻工艺的成形规律,确保优化后的形状具备良好的金属流动特性。过于复杂的内部流道或急剧的截面变化会导致锻造过程中出现折叠、充不满或流线紊乱等缺陷,严重影响耐磨性能。因此,设计师需在轻量化目标与工艺可行性之间寻找平衡点,通常表现为平滑过渡的曲面设计或渐进式的壁厚变化。通过优化模具型腔结构,使金属在锻造过程中能够均匀填充,减少飞边产生,这不仅提升了材料利用率,还间接降低了因后续加工去除飞边而造成的材料浪费,从制造环节实现了重量的精准控制。
近净成形技术与加工余量的极限压缩
热锻成型技术中的近净成形(Near-Net-Shape)能力是控制最终重量的另一大支柱。通过高精度模具和自动化锻造设备,将锻件成形至接近最终产品尺寸,将机械加工余量压缩至1-3毫米甚至更薄。传统的锻造件往往留有较大的加工余量以应对尺寸误差和表面缺陷,这导致大量材料在车削、铣削过程中被作为废料去除。采用精密模锻后,锻件尺寸精度可达IT12-IT14级,表面粗糙度控制在规定范围内,使得后续仅需进行少量的精加工或完全免加工。这种工艺路径直接保留了材料的原始重量,避免了因过度加工导致的重量损失,同时提高了材料利用率,通常可达70%-80%以上。
精密锻造过程中,温度场的均匀控制对尺寸稳定性至关重要。利用感应加热或炉中加热配合红外测温技术,确保坯料在整个锻造过程中温度波动控制在±5℃以内,可有效减少因热胀冷缩引起的尺寸偏差。此外,采用等温锻造技术,使模具与坯料处于相同或相近温度下进行成形,降低了金属变形抗力,提高了成形精度。对于高精度要求的耐磨连接件,这种等温工艺能确保关键配合面的尺寸一致性,减少了因尺寸超差导致的修配或更换,从系统层面实现了重量的稳定控制。通过数字化模拟锻造过程,预测金属流动和尺寸变化,进一步提升了近净成形的成功率。
表面强化与耐磨层的集成设计
耐磨连接件的轻量化不能脱离其核心功能——耐磨性。传统的厚壁设计往往是为了应对磨损带来的材料损耗,通过增加初始壁厚来延长使用寿命。然而,通过表面渗碳、氮化或激光熔覆等表面强化技术,可以在较薄的基体表面形成高硬度耐磨层,从而允许使用更轻薄的基体结构。例如,在连接件接触面进行渗碳淬火处理,表面硬度可达HRC58-62,而心部保持良好的韧性。这种“外硬内韧”的结构特性,使得连接件在承受摩擦磨损时,即使基体较薄,也能通过耐磨层的保护维持长期性能,从而实现了在满足寿命要求下的减重。
激光熔覆技术允许在特定区域沉积特定成分的合金粉末,形成具有优异耐磨、耐腐蚀性能的涂层。通过精确控制熔覆层的厚度和成分,可以在不增加整体重量的前提下,显著提升局部耐磨性能。相较于整体更换高合金材料,这种局部强化方式更加经济且高效。此外,采用复合材料或梯度材料设计,即在连接件的关键磨损区域使用高耐磨材料,而在非磨损区域使用高强度低密度材料,通过等温锻造或扩散焊接实现一体化成形。这种多材料集成设计打破了单一材料的性能限制,实现了重量与性能的双重优化,为热锻连接件的轻量化提供了新的技术路径。