
指力训练器T型螺母的安装逻辑与受力分析 指力训练器内部若采用T型螺母作为核心连接件,其设计初衷通常是为了应对高强度抓握下产生的剪切力与扭矩,确保手柄与底座之间的结构稳定性。T型螺母的结构特点在于其头部下方带有横向的翼板或凸起,当螺杆旋入并拧紧时,翼板会嵌入训练器材主体预留的T型槽中,从而形成机械锁止,防止螺母在受力时发生旋转或脱落。这种固定方式常见于可调节阻力的专业指力板或门框式训练设备中,其核
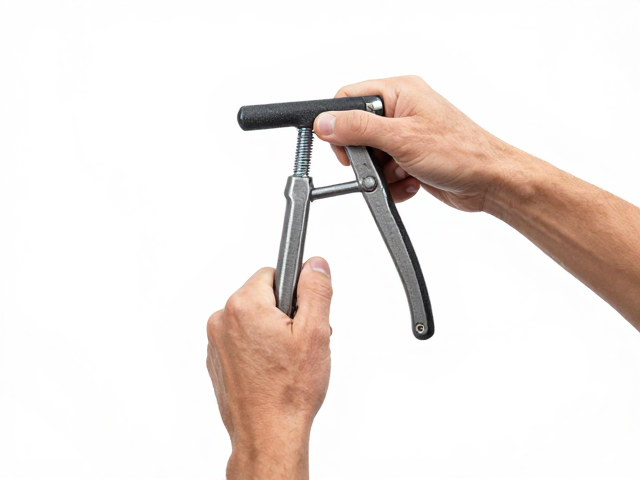
指力训练器T型螺母的安装逻辑与受力分析
指力训练器内部若采用T型螺母作为核心连接件,其设计初衷通常是为了应对高强度抓握下产生的剪切力与扭矩,确保手柄与底座之间的结构稳定性。T型螺母的结构特点在于其头部下方带有横向的翼板或凸起,当螺杆旋入并拧紧时,翼板会嵌入训练器材主体预留的T型槽中,从而形成机械锁止,防止螺母在受力时发生旋转或脱落。这种固定方式常见于可调节阻力的专业指力板或门框式训练设备中,其核心优势在于能够分散局部应力,避免传统螺母在反复高频震动中松脱。
在实际操作中,安装前需确认训练器材主体的T型槽内部无锈蚀、毛刺或异物,这直接影响螺母翼板的贴合度。将T型螺母放入槽位时,应确保翼板完全落入槽底,此时螺杆应能顺畅穿过螺母中心的孔洞。若发现阻力过大,切勿强行旋入,以免损坏螺纹或导致翼板变形,进而削弱固定效果。正确的安装状态是螺母在槽内可轻微滑动但无明显旷量,为后续锁紧提供基准。
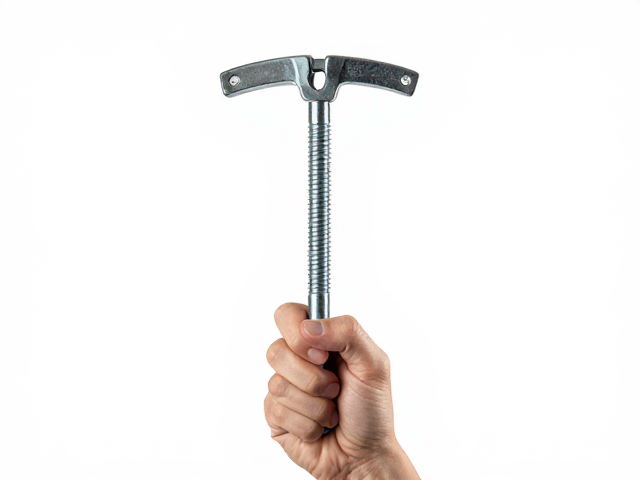
标准固定步骤与扭矩控制规范
固定T型螺母的标准流程始于螺杆的初步穿入。将螺杆从训练器底座或手柄连接孔穿过后,先用手将T型螺母拧至螺纹啮合处,此时需保持螺母与螺杆垂直,避免歪斜导致螺纹滑丝。随后使用配套的内六角扳手或专用扭矩扳手进行旋紧。在旋紧过程中,应遵循“对角交替、分次拧紧”的原则,特别是当多个T型螺母分布在同一连接面上时,依次逐步施加压力,确保各受力点均匀接触,防止因单侧过紧导致主体结构变形或螺母歪斜。
扭矩的控制是固定质量的关键。过大的扭力可能导致T型螺母翼板压溃或主体塑料/金属件开裂,而过小的扭力则无法提供足够的摩擦力来抵抗训练时的动态负荷。对于常见的铝合金或高强度工程塑料制成的训练器材,建议扭矩控制在5-8牛·米之间(具体数值需参照所使用器材的官方技术手册,此处为通用工业塑料件常见安全范围参考,非绝对标准)。旋紧后,需手动摇晃手柄或施加反向扭矩进行测试,若螺母无相对位移且无异响,即视为固定合格。
常见故障排查与维护周期
在实际使用场景中,T型螺母松动是最常见的故障表现,通常由长期高频震动导致螺纹预紧力衰减引起。若发现手柄在抓握时有轻微晃动或异响,应立即停止训练并进行检查。此时需先松开固定螺栓,清理T型槽内的灰尘、汗渍或金属碎屑,这些异物会像垫片一样降低摩擦系数,导致锁紧失效。清理后,重新放入T型螺母,确认翼板完全嵌入槽底后,再次按照标准扭矩进行锁紧。
除了松动问题,T型螺母本身的磨损或变形也需定期关注。若螺母翼板边缘出现明显磨损、卷边或螺纹滑牙,必须立即更换,不可继续使用。建议每3-6个月进行一次全面检查,特别是对于每周训练频率超过4次的用户。检查内容包括螺母表面是否有裂纹、螺纹是否完好以及T型槽是否有扩孔现象。对于金属材质的T型螺母,可定期涂抹少量润滑脂以减少摩擦磨损,但需避免油脂沾染到手柄接触面,以免影响抓握时的摩擦力。