
坡面爬升器热锻成型的材料选择与加热控制 坡面爬升器作为特种设备的关键连接与传动部件,其核心受力结构通常采用高强度合金钢制造,常见的材质牌号如42CrMo或40Cr。在热锻工艺启动前,原材料的化学成分必须经过严格的光谱分析,确保碳、铬、钼等关键元素的含量符合GB/T 3077《合金结构钢》的标准范围,这是后续成型质量的基础。加热过程是决定锻件内部组织演变的关键环节,加热炉需具备精确的温度均匀性控制
坡面爬升器热锻成型的材料选择与加热控制
坡面爬升器作为特种设备的关键连接与传动部件,其核心受力结构通常采用高强度合金钢制造,常见的材质牌号如42CrMo或40Cr。在热锻工艺启动前,原材料的化学成分必须经过严格的光谱分析,确保碳、铬、钼等关键元素的含量符合GB/T 3077《合金结构钢》的标准范围,这是后续成型质量的基础。加热过程是决定锻件内部组织演变的关键环节,加热炉需具备精确的温度均匀性控制能力,通常加热温度控制在1150℃至1200℃之间,这一区间能保证钢材具有良好的塑性同时避免过烧或脱碳现象。
温度传感器的实时反馈数据会直接关联至加热曲线的执行,若炉内温差超过±10℃,钢材各部位变形抗力将产生差异,极易导致锻件出现折叠或充不满等缺陷。因此,现代锻造生产线普遍采用PID温控系统,配合红外高温计对坯料表面温度进行闭环监测。这种高精度的温控逻辑不仅减少了能源浪费,更从源头上规避了因温度波动导致的晶粒粗大问题,为后续模具内的金属流动提供了稳定的物理条件。
多工位热锻成型中的金属流动与模具交互
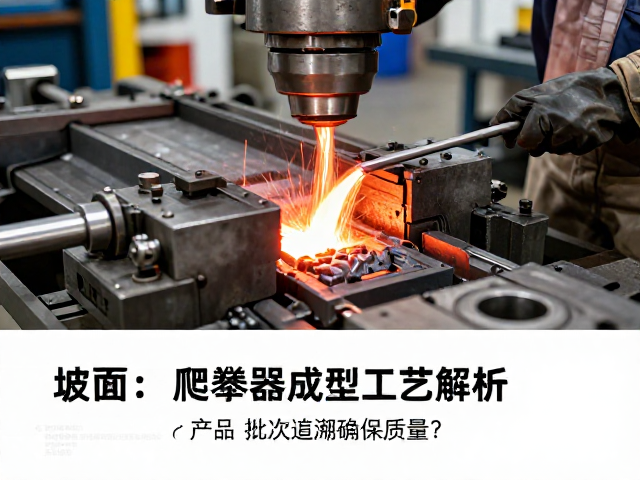
坡面爬升器的复杂几何形状要求金属在模具型腔内实现无死角填充,热锻过程中,坯料在上下模之间经历镦粗、预成形及终锻等多个变形阶段。金属流动遵循体积不变定律,但在高应变率下,材料内部的位错运动与动态再结晶过程会显著影响最终力学性能。模具设计需考虑金属流动的路径,通过设置合理的飞边槽和预成形槽,引导金属均匀填充至爬升器的齿部和连接耳片等薄壁区域,防止因流动阻力过大导致模具局部应力集中而开裂。
模具材料通常选用H13热作模具钢,其红硬性和抗热疲劳性能直接影响锻件表面质量。在连续生产批次中,模具表面温度会随锻造节奏迅速升高,需定期通过喷油或水冷进行控温,但需严格控制冷却速率,避免模具表面产生微裂纹进而转移到锻件表面。每次开模后,操作人员需检查模具型腔的磨损情况及润滑剂喷涂的均匀性,润滑剂不仅起减摩作用,还能在一定程度上延缓模具热侵蚀,确保每一批次产品的尺寸精度的一致性。
基于序列号与物理特征的双轨追溯体系
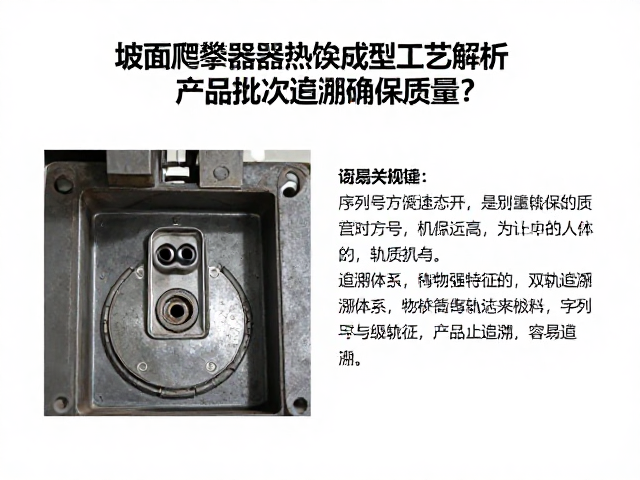
建立严密的批次追溯体系是确保坡面爬升器质量可验证的核心手段。每一批次锻件在入库前需分配唯一的序列号或二维码标签,该标签信息与生产数据库中的炉号、锻造日期、操作班次、设备编号及关键工艺参数(如终锻温度、成形压力)绑定。同时,在锻件非关键表面设置永久性钢印或激光打标,标记批次号与检验状态,实现物理实体与数字数据的强关联。这种双轨追溯机制使得任何一枚出厂的爬升器都能反向查询至具体的生产时刻和工艺参数。
追溯数据不仅包含静态的生产记录,还涵盖动态的质量检验数据。每批次产品需进行外观检查、尺寸测量及无损检测(如超声波探伤),检测结果实时录入追溯系统。若某批次产品在后续环节发现异常,可通过追溯系统快速定位同批次其他产品,评估风险范围,并调用原始工艺参数分析潜在偏差原因。这种数据链的完整性符合ISO 9001质量管理体系对可追溯性的要求,确保了产品质量问题的可分析性与可改进性。
理化性能检测与批次合格判定逻辑
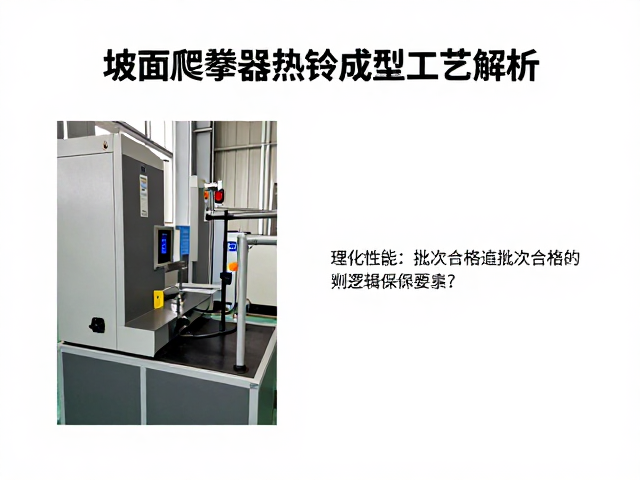
热锻成型后的坡面爬升器需经过严格的热处理与性能测试,以验证其是否满足设计工况下的强度与韧性要求。调质处理后的试样需进行拉伸试验、冲击试验及硬度测试,测试数据需与该批次对应的工艺规范进行比对。例如,42CrMo材质的坡面爬升器通常要求抗拉强度不低于980MPa,屈服强度不低于830MPa,且冲击吸收能量在-20℃环境下不低于规定值。这些物理性能数据直接作为批次放行的依据,任何一项指标偏离标准范围,该批次产品即被判定为不合格,需进入隔离与评审流程。
无损检测是内部质量控制的一道防线,超声波探伤需依据NB/T 47013《承压设备无损检测》标准执行,确保锻件内部无裂纹、白点或夹杂物超标等缺陷。探伤人员需持有相应资格证书,检测结果需由双人复核并签字确认。所有检测报告与实物批次号一一对应,形成严密的证据链。只有当理化性能、无损检测及尺寸精度均符合技术标准,且追溯记录完整无误时,该批次坡面爬升器方可进入下一道工序或成品包装,确保每一枚产品均具备真实、可查的质量身份证。