
视觉与接触面基础排查 连接环作为起重与牵引系统中的核心受力部件,其磨损外壳的裂纹检测往往始于严密的目视检查。实际操作中,需定期清理连接环表面的油污、泥土及锈蚀层,确保观察视野无遮挡。重点审视连接环内侧弯曲部位及销轴接触区域,这些位置因长期承受交变载荷,极易产生疲劳源。检查时需配合强光手电,以不同角度照射表面,利用光影变化捕捉细微的发纹或早期裂纹迹象。对于肉眼难以直接辨识的微小瑕疵,可借助放大镜进
视觉与接触面基础排查
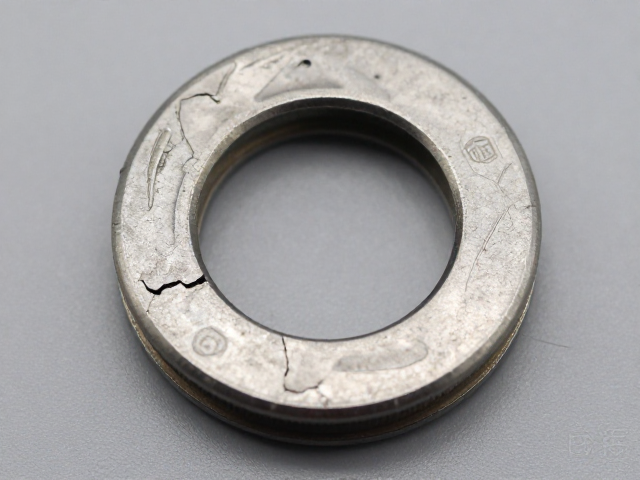
连接环作为起重与牵引系统中的核心受力部件,其磨损外壳的裂纹检测往往始于严密的目视检查。实际操作中,需定期清理连接环表面的油污、泥土及锈蚀层,确保观察视野无遮挡。重点审视连接环内侧弯曲部位及销轴接触区域,这些位置因长期承受交变载荷,极易产生疲劳源。检查时需配合强光手电,以不同角度照射表面,利用光影变化捕捉细微的发纹或早期裂纹迹象。对于肉眼难以直接辨识的微小瑕疵,可借助放大镜进行辅助观察,确认裂纹的起始点及延伸方向,初步判断损伤性质。
在基础排查阶段,还需关注连接环整体的几何形态变化。若发现连接环出现明显的变宽、扭曲或局部凹陷,即便表面未见明显裂纹,也暗示内部可能已存在结构性损伤或严重塑性变形。此时应立即停止使用并标记,不得强行作业。同时,检查连接环表面是否存在因磨损导致的锐利边缘或毛刺,这些缺陷不仅会降低疲劳寿命,还可能成为裂纹扩展的诱因。通过系统的外观梳理,能够快速筛选出行标件中存在明显外观缺陷的风险单元,为后续深入检测提供方向。
无损检测技术的精准应用
当目视检查发现可疑痕迹或处于常规预防性维护流程时,磁粉检测(MT)是识别表面及近表面裂纹的有效手段。将连接环磁化后,施加磁粉,裂纹处产生的漏磁场会吸附磁粉形成可见的磁痕,从而直观显示缺陷位置与大小。此方法对开口型裂纹极为敏感,适用于铁磁性材料的连接环检测。操作时需确保磁场强度符合标准规范,避免过饱和或欠饱和导致漏检。对于大型或重型连接环,可采用局部磁化法,分区域进行检测,确保覆盖所有高应力区域,提高检测的覆盖率与准确性。
若裂纹可能延伸至材料内部,或连接环材质不适合磁粉检测,渗透检测(PT)则成为另一种可靠选择。通过涂抹渗透剂,使其渗入表面开口的缺陷中,清洗去除多余渗透剂后施加显像剂,缺陷内的渗透剂被吸附至表面形成显示。该方法不受材料磁性限制,适用于各种金属材质的连接环。检测过程中需严格控制渗透时间、清洗力度及显像时间,避免过度清洗导致缺陷内渗透剂流失,或显像剂过厚掩盖细小裂纹。通过无损检测技术的组合应用,能够精准定位裂纹深度与形态,为评估剩余强度提供数据支撑。
裂纹评估与处置规范
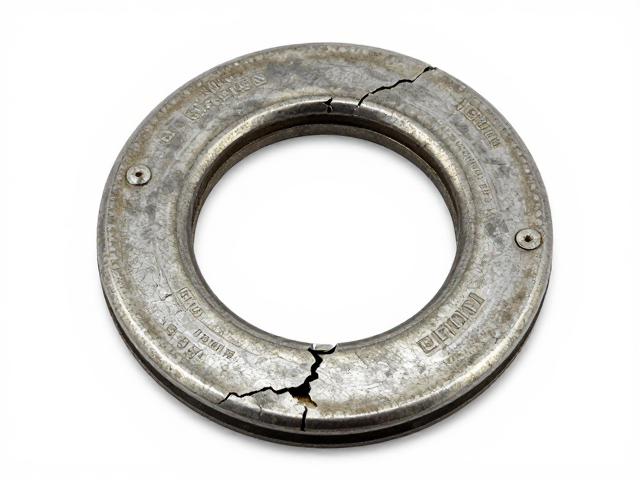
发现裂纹后,需依据相关行业标准对裂纹尺寸进行精确测量,结合连接环的公称直径、额定载荷及使用历史,评估其安全性等级。通常情况下,连接环表面任何可见的裂纹、缺口或深度超过一定阈值的磨损,均被视为严重缺陷。根据通用起重机械安全规范,连接环出现裂纹严禁通过焊接修复,因为焊接热影响区会改变材料金相结构,降低韧性,极易在使用中再次开裂引发事故。必须对存在裂纹的部件执行报废处理,更换符合原厂规格的新件,确保系统整体安全性。
在处置过程中,需建立严密的记录档案,详细记载裂纹位置、尺寸、检测结果及报废原因。这些数据有助于分析失效模式,优化后续的使用维护策略。若同一批次或同一工况下的多个连接环出现相似缺陷,需排查是否存在系统性问题,如过载使用、选型不当或安装误差。通过根本原因分析,调整操作规范或维护周期,从源头规避风险。连接环的裂纹检测不仅是单次维修任务,更是设备全生命周期安全管理的重要环节,需严格遵循“发现即停用、确认即报废”的原则,杜绝带病运行。