
齿片几何形态与原始轮廓比对 脚踩上升器的核心受力部件为齿片,其设计初衷是通过金属倒刺结构嵌入绳索或梯绳提供向上的摩擦力。在EN 567标准体系中,齿片的原始几何形状是判断设备是否合格的基准参照物。检查过程中需重点观察齿尖是否保持锐利且完整的三角形或梯形结构,严禁出现圆钝、塌陷或大面积平整化现象。原始齿深与齿距决定了咬合绳索的有效接触面积,任何因长期摩擦导致的齿面材料流失,都会直接削弱设备的静态保
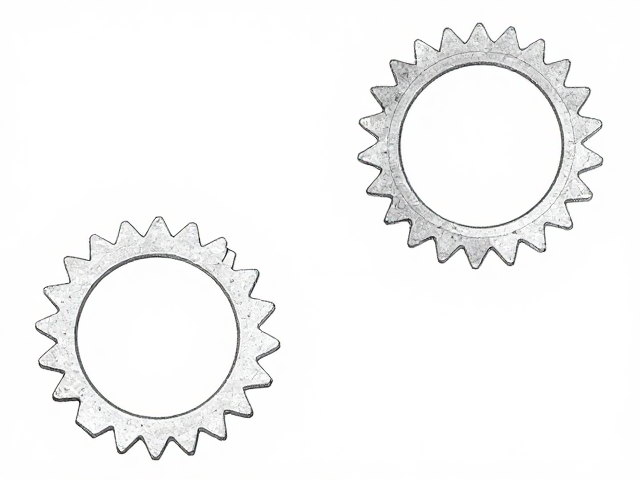
齿片几何形态与原始轮廓比对
脚踩上升器的核心受力部件为齿片,其设计初衷是通过金属倒刺结构嵌入绳索或梯绳提供向上的摩擦力。在EN 567标准体系中,齿片的原始几何形状是判断设备是否合格的基准参照物。检查过程中需重点观察齿尖是否保持锐利且完整的三角形或梯形结构,严禁出现圆钝、塌陷或大面积平整化现象。原始齿深与齿距决定了咬合绳索的有效接触面积,任何因长期摩擦导致的齿面材料流失,都会直接削弱设备的静态保持能力。
实际操作中,技术人员常使用高倍放大镜或光学投影仪对齿片进行微观观测。若发现齿尖高度损失超过原厂技术文档规定的阈值,或齿根部位出现因应力集中导致的微裂纹,该部件即被视为存在严重安全隐患。齿片的侧壁若出现因非正常受力产生的扭曲变形,即便表面磨损看似轻微,也意味着内部金属晶格可能已发生塑性变形,这种情况下必须立即停止使用并进行报废处理,不可尝试修复后继续使用。
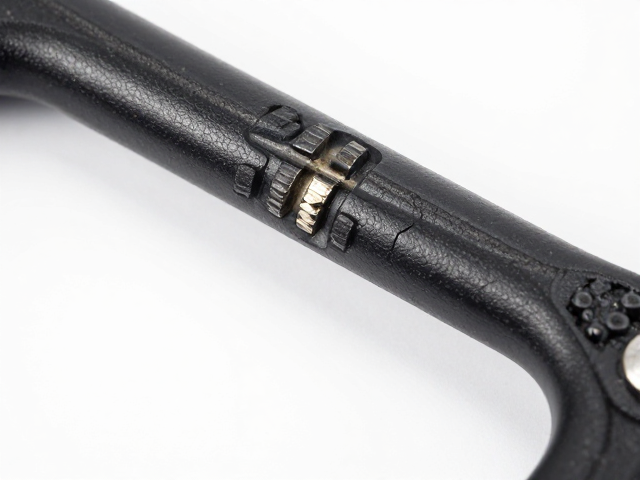
表面损伤与微观裂纹检测
磨损不仅表现为宏观尺寸的变化,更体现在材料表面的微观完整性上。在EN 567标准的合规性检查中,齿片表面不得存在任何形式的剥落、蚀坑或由硬质杂质嵌入造成的压痕。这些微观缺陷会在后续受力过程中成为应力集中点,极易诱发疲劳裂纹的扩展。检查时需定期清理齿片缝隙中的金属碎屑、油污及沉积物,确保观察视野无遮挡,因为残留物可能掩盖早期的裂纹迹象或加速腐蚀过程。
对于经过长期高强度使用的脚踩上升器,齿片表面可能出现细微的发纹或应力腐蚀预兆。使用无损检测手段如渗透探伤(PT)或磁粉探伤(MT)是验证齿片内部完整性的必要步骤。特别是在齿根与基座连接的圆角过渡区,这是疲劳裂纹最常萌生的位置。若在此区域发现任何肉眼可见或仪器可辨的线性痕迹,无论长度长短,均判定为不合格。表面氧化变色若伴随质地疏松或粉化,也表明材料性能已发生不可逆的退化,不符合安全作业标准。
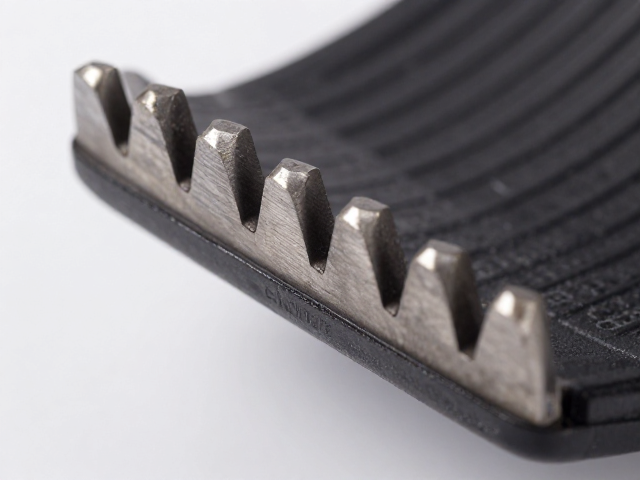
功能验证与极限载荷测试
视觉检查之外,功能性验证是评估脚踩上升器磨损状态的一道防线。在确认齿片外观及几何尺寸符合EN 567要求后,需进行静态负载测试以模拟实际工况。使用经过校准的力值传感器对设备施加规定的破断强度百分比的拉力,观察齿片在受力过程中的咬合稳定性。合格的齿片应在负载下产生预期的微小位移后迅速锁定,不得出现打滑、跳齿或异常振动现象。
测试过程中需记录齿片的响应数据,并与出厂时的初始性能参数进行比对。若发现锁定所需的最小力值显著增加,或存在非线性的位移变化,说明齿片磨损已影响其力学性能。此外,还需检查齿片与基座的连接部位,确保无因磨损碎屑堆积导致的卡滞或松动。任何在负载测试中表现出行迹异常的设备,即使外观检查未见明显破损,也应视为潜在失效风险源,必须退出服务序列并进行专业评估或报废。