
金属表面预处理与清洁标准 金属装备在进入防锈流程前,表面必须彻底清除油污、氧化皮及旧涂层残留,这是确保后续保护层附着力的根本前提。工业实践中常采用溶剂清洗、碱洗或喷砂处理等方式,其中喷砂处理需达到Sa2.5级除锈标准,即表面应无可见的油脂、污垢、氧化皮和铁锈,任何残留物都会导致防锈层早期失效。清洁过程中使用的溶剂需符合挥发性有机化合物排放标准,避免环境污染与操作人员健康风险。 干燥处理是预处理环
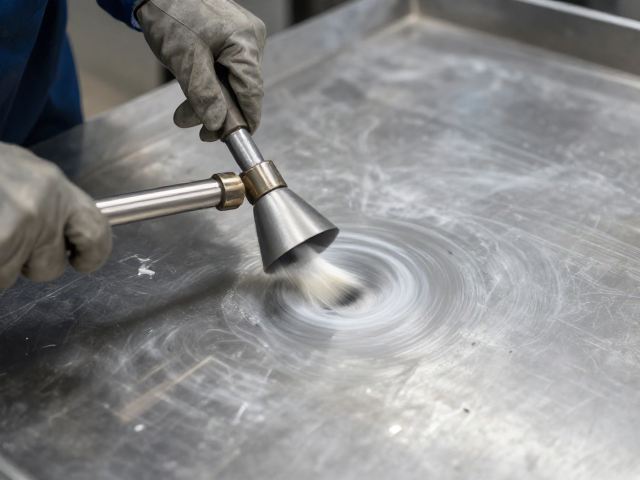
金属表面预处理与清洁标准
金属装备在进入防锈流程前,表面必须彻底清除油污、氧化皮及旧涂层残留,这是确保后续保护层附着力的根本前提。工业实践中常采用溶剂清洗、碱洗或喷砂处理等方式,其中喷砂处理需达到Sa2.5级除锈标准,即表面应无可见的油脂、污垢、氧化皮和铁锈,任何残留物都会导致防锈层早期失效。清洁过程中使用的溶剂需符合挥发性有机化合物排放标准,避免环境污染与操作人员健康风险。
干燥处理是预处理环节中不可忽略的关键步骤,水分残留会直接引发电化学腐蚀。采用热风烘干或真空干燥设备后,需通过接触式湿度仪检测表面含水率,确保其低于0.05%。对于精密仪器或电子元件内部结构,还需使用无水乙醇进行最终擦拭,以置换微量水分并加速挥发。这一过程需建立严密的作业记录,包括清洁时间、使用的化学品批次及干燥参数,以便追溯潜在的质量偏差。
动态保护涂层的选择与施工规范
动态保护技术核心在于利用具有自我修复或缓释功能的涂层材料,在金属表面形成致密且具弹性的隔离层。环氧富锌底漆因其优异的阴极保护性能,常被应用于重型机械的结构件,其锌粉含量需严格控制在规定范围内,以平衡导电性与涂膜强度。施工时需严格控制环境温度与相对湿度,通常要求环境温度在5℃至35℃之间,相对湿度低于85%,以避免涂层出现起泡、针孔或附着力下降等缺陷。
多层涂装体系的设计需遵循“底漆附着力、中间漆屏蔽性、面漆耐候性”的原则。每层涂膜的厚度需通过湿膜测厚仪实时监控,并在使用干膜测厚仪进行最终验收。对于动态保护涂层,还需关注其固化机理,如双组分涂料需精确计算固化剂与树脂的比例,搅拌时间需达到规定标准,确保交联反应充分。施工过程中严禁随意添加稀释剂,以免破坏涂层的分子结构,降低其动态保护效能。
环境监测与定期维护策略
金属装备的服役环境会显著影响防锈效果,因此需建立基于环境数据的动态监测机制。通过部署温湿度传感器、盐雾浓度探测器等设备,实时采集装备周围的环境参数。当检测到高湿度、高盐分或强腐蚀性气体时,系统应自动触发预警,提示操作人员加强巡检或启动辅助防护措施。这种基于数据驱动的维护方式,能有效避免过度维护造成的资源浪费,也能防止因维护不足导致的突发腐蚀事故。
定期维护不仅包括外观检查,还需通过无损检测技术评估涂层完整性。超声波测厚仪可用于测量涂层厚度变化,而电火花检漏仪能快速发现涂层中的微小针孔或破损。对于大型结构件,还可采用电化学阻抗谱技术,非破坏性地评估涂层的防护状态及金属基体的腐蚀速率。维护记录需详细记载检测数据、发现的问题及采取的措施,形成严密的闭环管理流程,确保防锈体系的长期有效性。